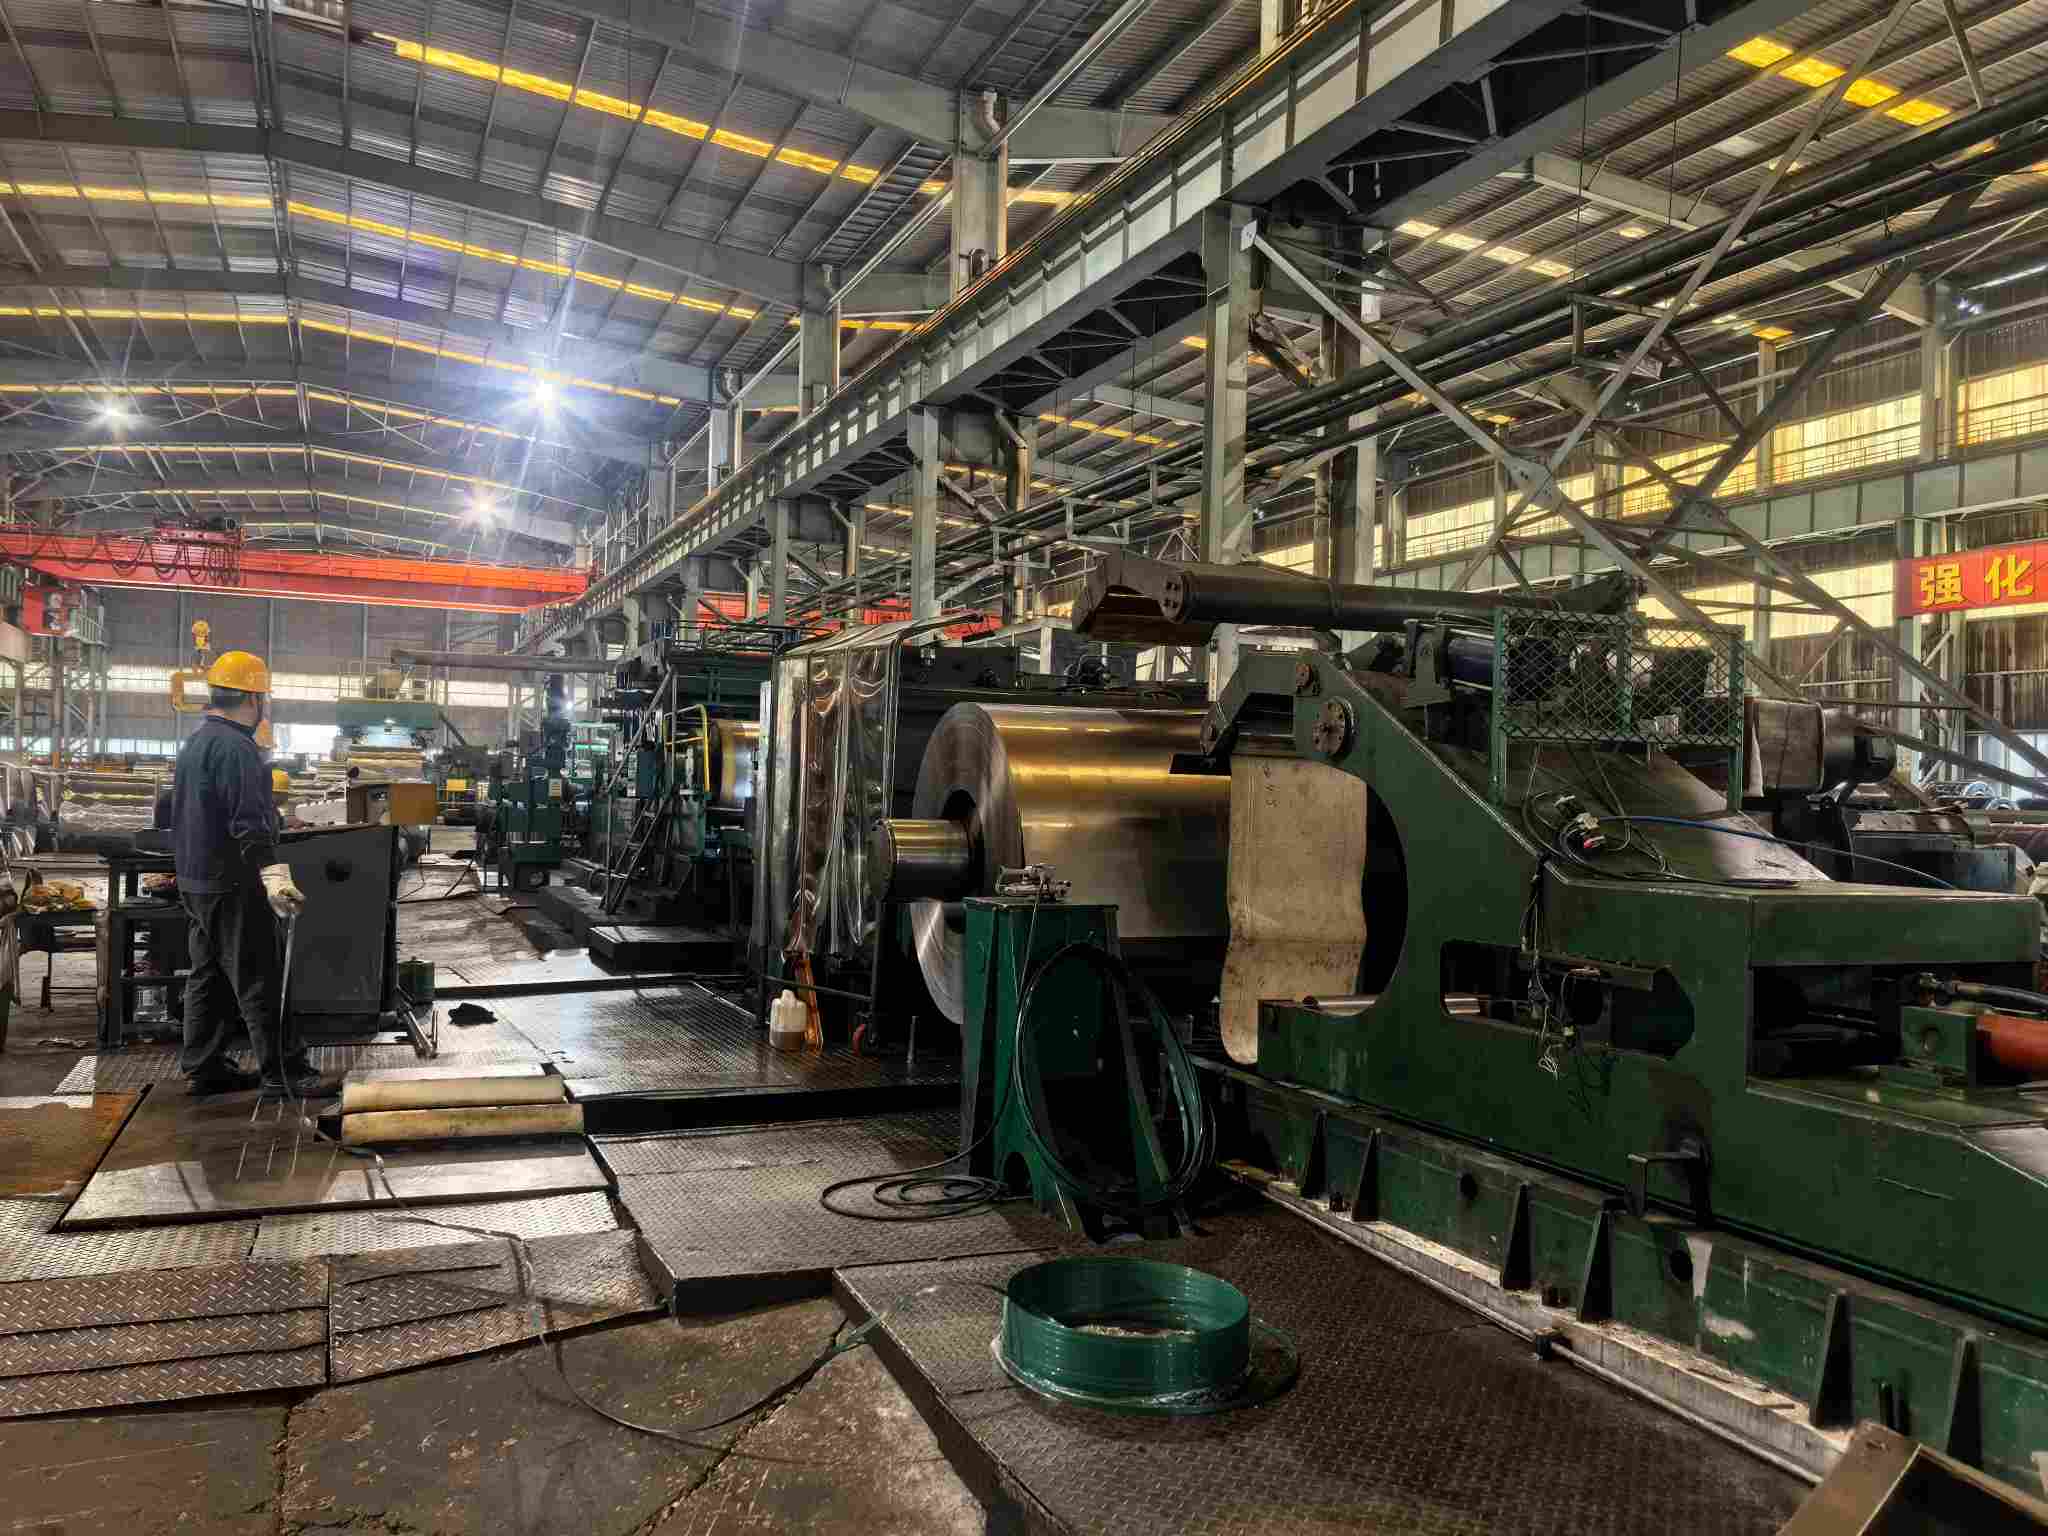
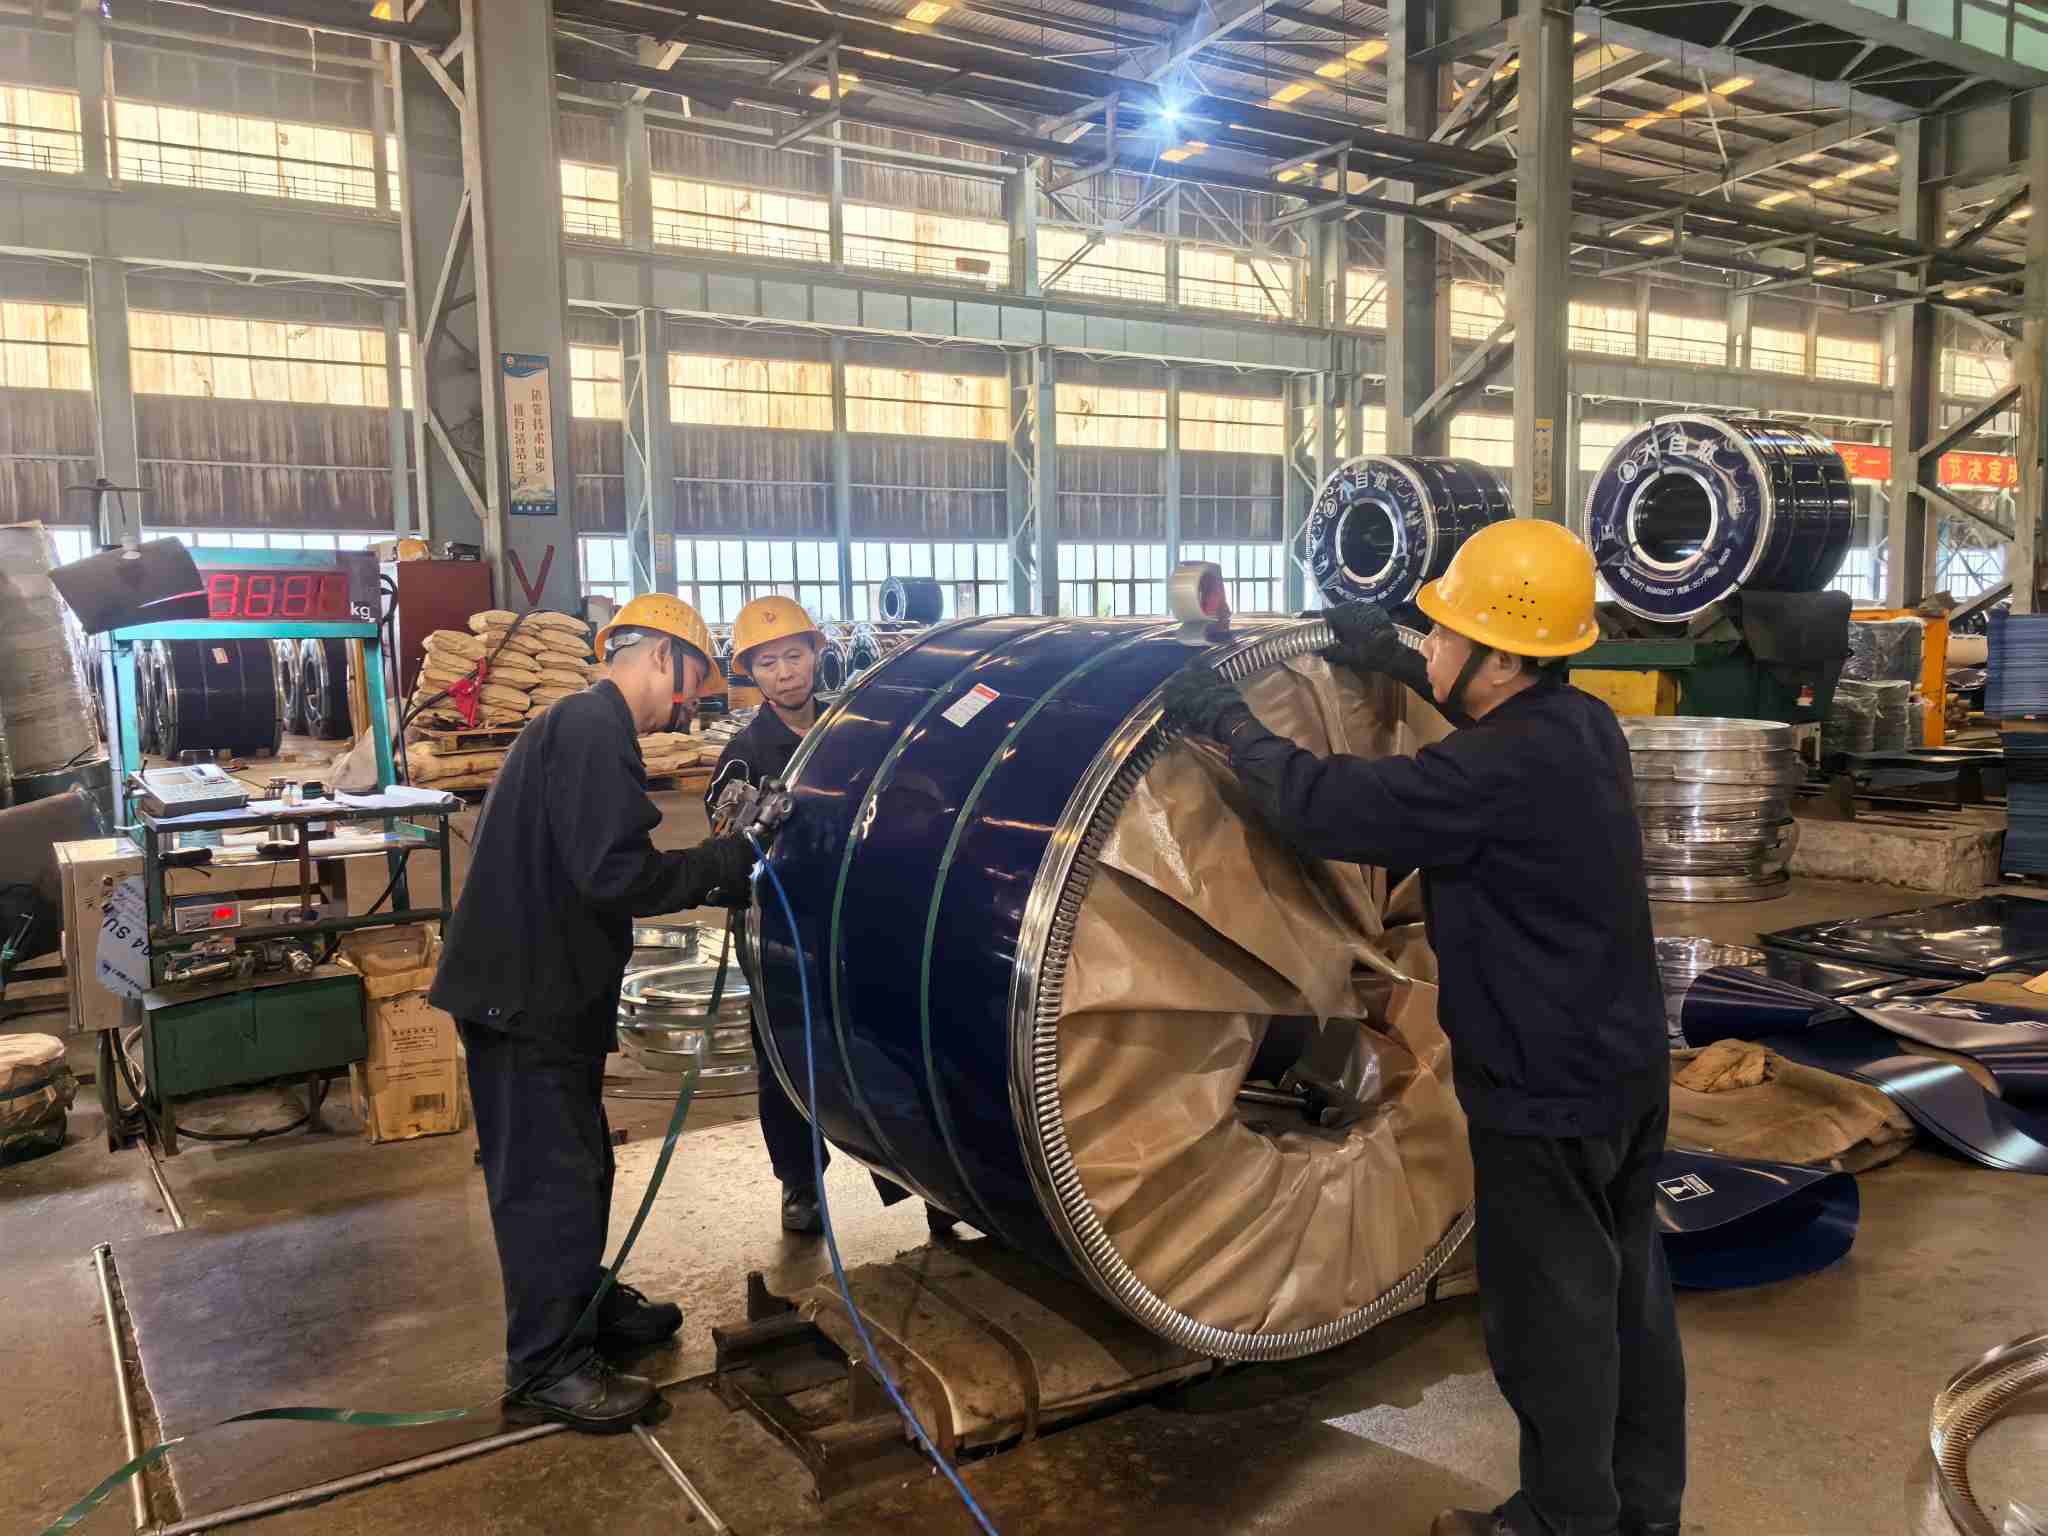
Bobines laminées à froid NatureSteelsont largement utilisés dans les industries de l'électroménager, de l'automobile et de l'emboutissage de matériel. La principale différence avec les bobines laminées à chaud réside dans la surface de la tôle : les bandes laminées à chaud présentent des écailles, des surfaces rugueuses et de grandes tolérances dimensionnelles ; les bandes laminées à froid subissent un laminage multi-passes à température ambiante, offrant des surfaces propres et lisses et des dimensions précises.
Les défauts de surface constituent des risques critiques pour les bobines laminées à froid. Les marques de rouleau, les rayures, les taches jaunâtres, le blocage des bobines et d'autres défauts peuvent entraîner le rejet des pièces d'emboutissage et des cratères de peinture dans les cas bénins, ou le rejet d'un lot complet dans les cas graves. Certains défauts restent latents à la livraison et n’apparaissent qu’au moment de l’emboutissage, déclenchant facilement des litiges en responsabilité.
Ce document aide les utilisateurs à identifier les défauts, à retracer les processus de production correspondants, à juger de la qualité par rapport aux normes et à mettre en œuvre des contrôles préventifs depuis les lignes de production jusqu'à l'emballage du fret maritime. Il sert de référence pour le personnel des achats, les inspecteurs qualité et les ingénieurs concernés.
La qualité de la surface n’est pas seulement une préoccupation esthétique ; ses impacts se propagent tout au long de la chaîne de production.
Première étape : l'emboutissage. Les éclats (inclusions internes exposées à la surface) agissent comme des points d'initiation à la fissuration par emboutissage. Les microfissures des bords se propagent dans les fractures lors de l'emboutissage profond. Les feuilles ondulées avec une mauvaise planéité provoquent un positionnement instable à l'intérieur des matrices et conduisent à des dimensions de pièces hors tolérance.
Deuxième étape : Revêtement et galvanoplastie. L'huile résiduelle provoque des cratères de peinture et des trous d'épingle par électrophorèse. Les marques de rouleau et les rayures sont agrandies en marbrures visibles après la galvanoplastie. La teinte oxydée (taches jaunâtres) altère directement l'adhérence pour l'émaillage et le revêtement de couleur.
Troisième étape : Après-vente. Pour les composants critiques en termes d’apparence, tels que les panneaux d’appareils électroménagers et les panneaux intérieurs d’automobiles, les défauts de surface entraînent directement des plaintes concernant l’apparence du produit fini. À ce stade, les pertes s’étendent au-delà d’un seul lot de tôles jusqu’aux coûts des produits finis et aux délais de livraison.
Un consensus prévaut donc dans l'industrie : la qualité et l'épaisseur de l'acier fixent la limite inférieure de performance pour les bobines laminées à froid, tandis que la qualité de surface fixe la limite supérieure pour les produits finis. Spécifier clairement les qualités de surface au moment de la passation de la commande est bien plus rentable que des litiges post-facto.
Les défauts sont regroupés selon l'étape de production à laquelle ils proviennent : défauts introduits lors du processus de laminage, défauts introduits lors des processus de recuit et de décapage et défauts introduits lors du stockage et du transport. Cette classification permet de remonter directement aux processus responsables lors de l'observation d'un défaut.
Chaque défaut est décrit dans un format unifié : Caractéristiques d'apparence → Causes → Impacts en aval → Critères d'acceptation de référence.
#### Écart d'épaisseur le long de la bande
#### Coloration jaunâtre/teinte d'oxyde
| Défaut | Processus responsable | Causes typiques | Autorisé pour le grade FB | Autorisé pour les grades FC/FD |
|---|---|---|---|---|
| Fissuration des bords | Matériel roulant / entrant | Contrainte excessive sur les bords | Non autorisé | Non autorisé |
| Ondulation | Roulement | Couronne/tension incorrecte du rouleau | Interdit si hors tolérance | Interdit si hors tolérance |
| Marques de rouleau | Roulement | Dommages à la surface de roulement/corps étrangers | Mineur autorisé | Non autorisé |
| Rayures | Laminage / refendage | Corps étrangers sur les chemins à rouleaux | Mineur autorisé | Non autorisé |
| Écart d'épaisseur le long de la bande | Roulement | Écart de contrôle AGC | Interdit si hors tolérance | Interdit si hors tolérance |
| Rubans | Sidérurgie / coulée continue | Inclusions | Non autorisé | Non autorisé |
| Coloration jaunâtre | Recuit | Huile résiduelle / mauvaise atmosphère | Mineur autorisé | Non autorisé |
| Blocage de bobine | Recuit | Température/tension inappropriée | Non autorisé | Non autorisé |
| Fosses de décapage excessif | Décapage | Décapage incontrôlé | Mineur autorisé | Non autorisé |
| Lignes Lüders | Propriété matérielle | Plateau de rendement / vieillissement | Il ne s'agit pas d'un défaut, sous réserve de contraintes de durée de stockage | Pas un défaut, avec des périodes de stockage autorisées plus courtes |
| Résidus d'huile | Dégraissage / skin‑pass | Dégraissage inadéquat | Non autorisé | Non autorisé |
| Tache d'eau Rouille | Stockage et transport | Humidité / emballage endommagé | Non autorisé (exceptions pour validité antirouille expirée) |
Non autorisé |
Inspection visuelle des feux latéraux. La technique de contrôle de surface la plus critique. Déroulez les feuilles mètre par mètre sous un éclairage latéral à faible angle dans un rayon de 45 degrés. Les ondulations, les marques de roulement et les légères rayures deviennent visibles sous un éclairage latéral, tandis que de nombreux défauts restent invisibles sous un éclairage frontal direct – un angle mort courant pour les destinataires. Donnez la priorité à la zone de bord de 50 millimètres, où des fissures de bord et des bavures se produisent fréquemment.
Évaluation tactile. Faites glisser les ongles sur les textures de surface : les marques de roulement produisent une traînée périodique ; les rayures produisent une traînée continue. Les éclats présentent des caractéristiques tactiles proches des rayures ordinaires ; l'identification nécessite de combiner l'emplacement (principalement au niveau des têtes/queues de bobine) et les performances d'estampage ultérieures.
Mesure des instruments. Utilisez des jauges d'épaisseur portables pour échantillonner l'épaisseur au niveau de la tête, du milieu et de la queue de la bobine afin de vérifier les variations d'épaisseur. Utilisez des règles et des jauges d'épaisseur pour mesurer le gauchissement. Le cas échéant, mesurez les valeurs de rugosité Ra à l'aide d'appareils de rugosité (la rugosité constitue un indicateur essentiel des qualités de surface, avec des procédures de test spécifiées dans les normes). Les points de prélèvement des jauges d'épaisseur doivent couvrir toute la largeur de la bande et non seulement la zone centrale.
Inspection des emballages et des marques. Vérifiez d'abord l'intégrité de l'emballage antirouille et la lisibilité des marques d'expédition à l'ouverture du conteneur (numéro de bobine, qualité d'acier, dimensions, qualité de surface, poids, date de production). Suspectez les défauts de surface induits par le transport pour tout dommage à l’emballage.
1. Inspecter l'emballage : vérifier l'intégrité du papier/film antirouille, des protections de bord, des sangles de reliure et du revêtement en acier ; recherchez les traces d’exposition à l’eau.
2. Vérifiez les marquages : confirmez que le numéro de bobine, la qualité d'acier, les dimensions, la qualité de surface et la date de production correspondent aux bons de commande et aux certificats d'essai d'usine (MTC).
3. Inspection par éclairage latéral à couverture complète : examinez les surfaces des feuilles mètre par mètre sous un éclairage latéral à 45 degrés, en vous concentrant sur les zones de bord de 50 mm.
4. Échantillonnage tactile aléatoire : faites glisser les ongles sur trois emplacements aléatoires pour différencier les marques de roulement, les rayures et les éclats.
5. Contrôle ponctuel de l'épaisseur : prenez des mesures au niveau de la tête, du milieu et de la queue de la bobine et enregistrez la variation de l'épaisseur le long de la longueur de la bande.
6. Mesure du gauchissement : mesurez le gauchissement à l'état libre sur un segment de feuille d'un mètre.
7. Documentation et échantillonnage : photographier les zones défectueuses avec des références d'échelle et conserver des segments d'échantillon défectueux de 300 millimètres comme preuve d'évaluation de la responsabilité.
8. Référence croisée de qualité : Comparez les observations avec les clauses de qualité de surface du chapitre IV et tirez des conclusions : Accepter / Acceptation conditionnelle / Rejet.
Les sections précédentes traitent de l'identification des défauts pour le traitement après l'événement. Ce chapitre décrit les contrôles préventifs en usine. Les défauts de surface sont essentiellement des problèmes liés au processus. L'identification des défauts incombe aux utilisateurs en aval, tandis que la prévention des défauts appartient aux lignes de production.
Section de décapage : décapage en cinq étapes plus dégraissage électrolytique. L’élimination complète du tartre est une condition préalable pour obtenir des surfaces propres laminées à froid. Un décapage excessif génère des piqûres ; feuilles sous-décapées écailles pressées. Le dégraissage électrolytique atténue les risques d’huile résiduelle directement liés aux taches jaunâtres et aux cratères de peinture.
Section de laminage : broyeur inversé à six hauteurs avec systèmes de commande numérique. Le contrôle de la forme de la plaque en boucle fermée et l'attribution précise de la réduction des passes forment des contrôles de base pour l'ondulation, la fissuration des bords et l'écart d'épaisseur longitudinale. Les systèmes de commande numérique Siemens et ABB offrent des tolérances d'épaisseur allant jusqu'à ± 0,03 mm, répondant à la classe de précision spéciale selon la norme EN 10131. L'épaisseur minimale de laminage atteint 0,15 mm. Les surfaces des rouleaux sont soumises à des inspections programmées pour détecter les dommages à la surface des rouleaux et les substances étrangères avant le transfert de l'impression sur les feuilles. Les marques de rouleaux sont des défauts facilement éliminés grâce aux routines d’inspection des rouleaux.
Section de recuit : recuit à l'hydrogène brillant. Les atmosphères protectrices riches en hydrogène préviennent l’oxydation de la surface et la décoloration jaune, éliminant ainsi la teinte d’oxyde à la source. Les températures de recuit et les tensions d'enroulement sont segmentées en fonction du poids de la bobine et de la forme de la plaque pour éviter le blocage de la bobine.
Section Skin‑Pass : allongement contrôlé allant de 0,5 % à 1,5 %. Le laminage skin-pass dans cette plage élimine les plateaux de rendement et améliore la forme des plaques. Un allongement cutané insuffisant ne parvient pas à supprimer les lignes de Lüders ; un allongement excessif dégrade la forme de la plaque et réduit la rugosité de la surface. L’équilibre de ces paramètres constitue une exigence fondamentale du processus de skin-pass.
Section Finition et Emballage : Défendage sans bavure et emballage orienté vers le fret maritime. Les opérations de refendage contrôlent la hauteur des bavures pour éviter les rayures sur les bords tranchants. Les bobines finies sont enveloppées de films inhibiteurs de corrosion volatils VCI, équipés de protections de bord, fixés avec des sangles en acier et traités résistant à l'humidité pour le transit maritime à haute salinité et à haute humidité. La plupart des litiges à l'arrivée au port concernant la rouille due aux taches d'eau peuvent être évités grâce à un emballage robuste.
Section d'inspection : portes d'inspection à trois niveaux. Inspection des bobines laminées à chaud à l'arrivée ; inspection en cours de fabrication après décapage, recuit et laminage skin-pass ; inspection avant expédition combinant échantillonnage de surface et mesure dimensionnelle. Des segments d'échantillons et des enregistrements de tests sont conservés pour chaque lot, et des certificats de test d'usine (MTC) accompagnent les livraisons. Tout incident de qualité peut être retracé à des processus spécifiques et à des fenêtres temporelles de production, fournissant ainsi des preuves solides pour l'évaluation de la responsabilité.
En bref : les défauts de surface ne sont pas « découverts par l'inspection ». Ils sont soit « fabriqués », soit « empêchés ». L’inspection valide la performance du processus plutôt que de servir de filet de sécurité de dernier recours.
L’identification des défauts de surface des bobines laminées à froid repose sur une combinaison de connaissances en matière de processus, de normes et d’expérience sur le terrain. Ce document compile plusieurs types de défauts, des listes de contrôle d'acceptation et des cadres d'évaluation de la responsabilité pour référence lors des inspections. NatureSteel possède une vaste expertise en laminage à froid et met en œuvre des contrôles de qualité de surface complets. L'emballage antirouille VCI stabilise les conditions des bobines tout au long de l'expédition maritime. Pour les spécifications de qualité d'acier (par exemple DC01, SPCC), les consultations sur les qualités de surface ou les demandes de devis, n'hésitez pas àContactez-nous.
Adresse:No. 696, Binhai 12th RoadParc industriel de Binhai, zone de développement économique et technologique de WenzhouWenzhou, province du Zhejiang, République populaire de Chine
Copyright © 2026 Nature Steel Group Co., Ltd. Tous droits réservés. Links| Sitemap| RSS| XML| politique de confidentialité